Содибул представя шест примера за ефективна и прецизна петосна обработка с машинните обработващи центри на Gentiger

Многоосната CNC обработка намира широко приложение при производството на сложни детайли с много повърхнини. Тя е особено подходяща при производството на прецизни части или пресформи с много различни ъгли и отрицателни ъгли на наклона, както и за други изделия в различни индустриални отрасли. „Според нуждите на клиента могат да се изпълняват различни едновременни обработки под фиксиран ъгъл при различни ъгли на отклонение. Благодарение на функцията RTCP на контролера в центрите на Gentiger, прецизността на обработката може да бъде по-добре реализирана, а ефективността на обработка заедно с подвижната ос могат да намалят грешките и да съкратят времето за производство на изделията. Освен това петосните центри на Gentiger поддържат високопрецизни CAM траектории и разполагат със симулационна система, която позволява бързо, безопасно и надеждно управление на процеса“, коментираха за Инженер.bg от доказаната българска търговска фирма Содибул, която предлага 5-осните машинни центри на Gentiger у нас.
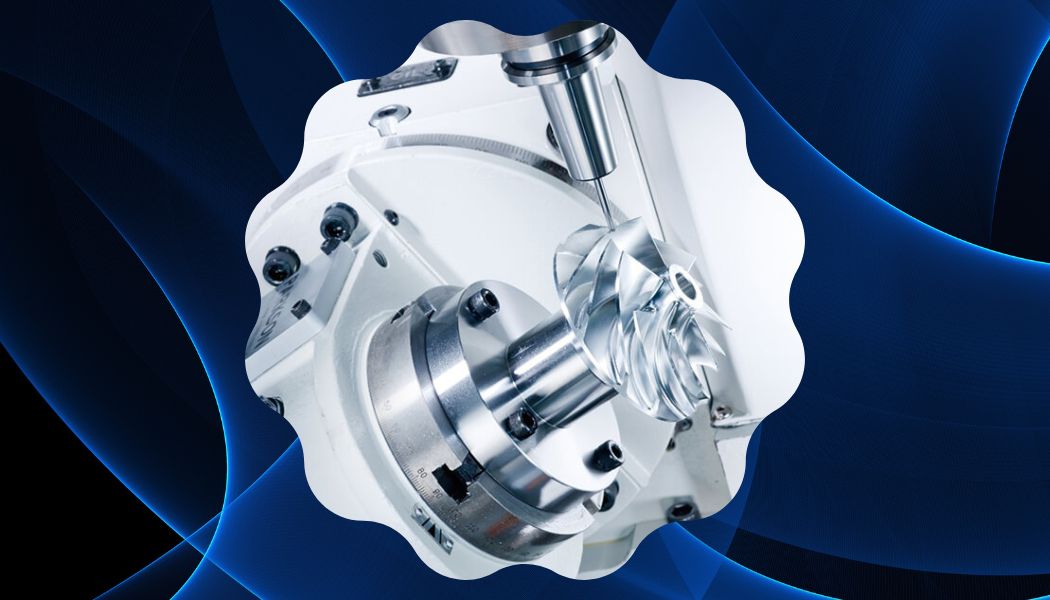
Първи пример:
- Работен детайл: Пуансон със сферична глава;
- Материал: SKD61-HRC54;
- Скорост на шпиндела: 13 000 min-1;
- Препоръчителен обработващ център: GT-875-5AX.
При материали с голяма твърдост, петосният център позволява по-малка дължина на инструмента, намалени вибрации по време на високоскоростната обработка, гладка повърхност и осъствие на квадрантен ъгъл.
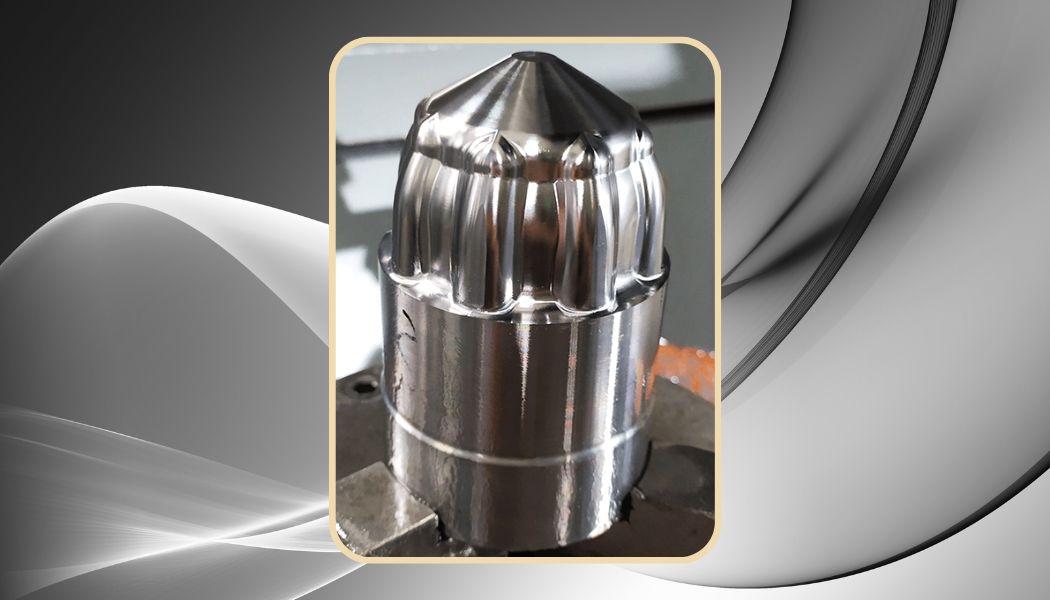
Втори пример:
- Детайл: Тестов образец за ъгъл на отклонение;
- Материал: P20;
- Скорост на шпиндела: 8000 min-1;
- Препоръчителен обработващ център: GT-875-5AX; GT-HTA2500; GT-H2517F;
Главата на подвижната ос на порталния 5-осен високоскоростен обработващ център се позиционира и извършва обработка под различни ъгли и постига гладки повърхнини на детайла без вибрации.
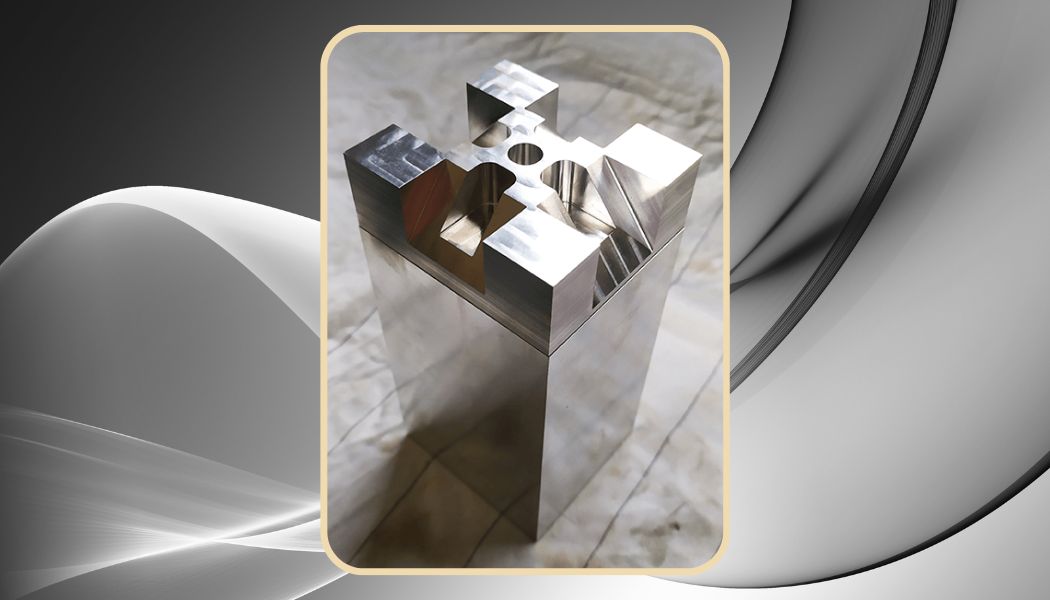
Трети пример:
- Детайл: Трофей със сфера;
- Материал: 6061-T6;
- Скорост на шпиндела: 13 000 min-1;
- Препоръчителен обработващ център: GT-875-5AX.
Широкоъгълното петосно едновременно рязане по дъга, едновременната настройка по петте оси, отсъствието на квадрантен ъгъл и използването на петосна обработка за намаляване времето на използване на статичната точка на върха на инструмента водят до гладки повърхности, без нужда от маркировка за продължителна финишна обработка.
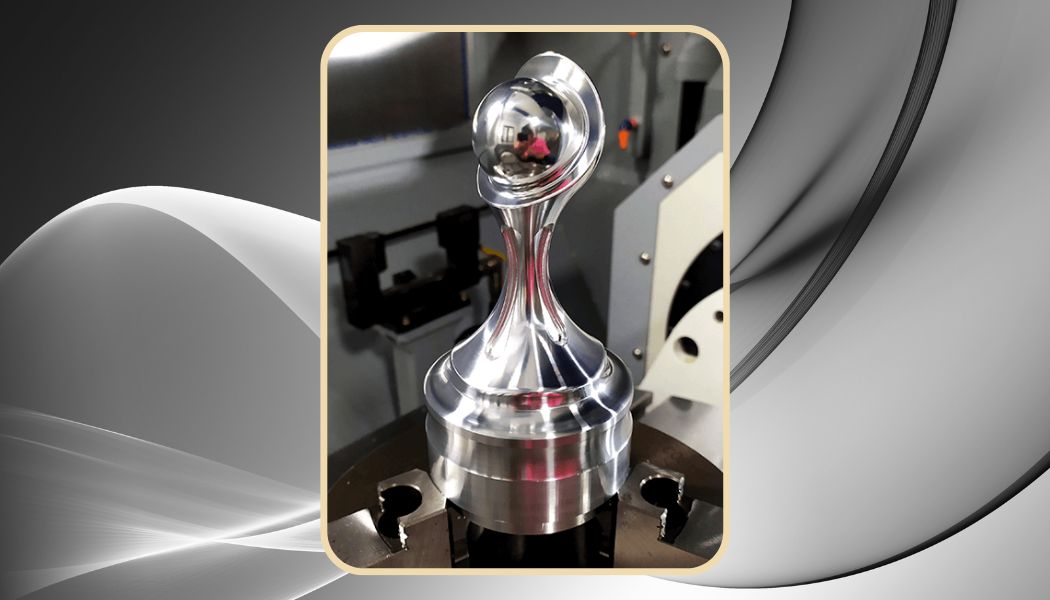
Четвърти пример:
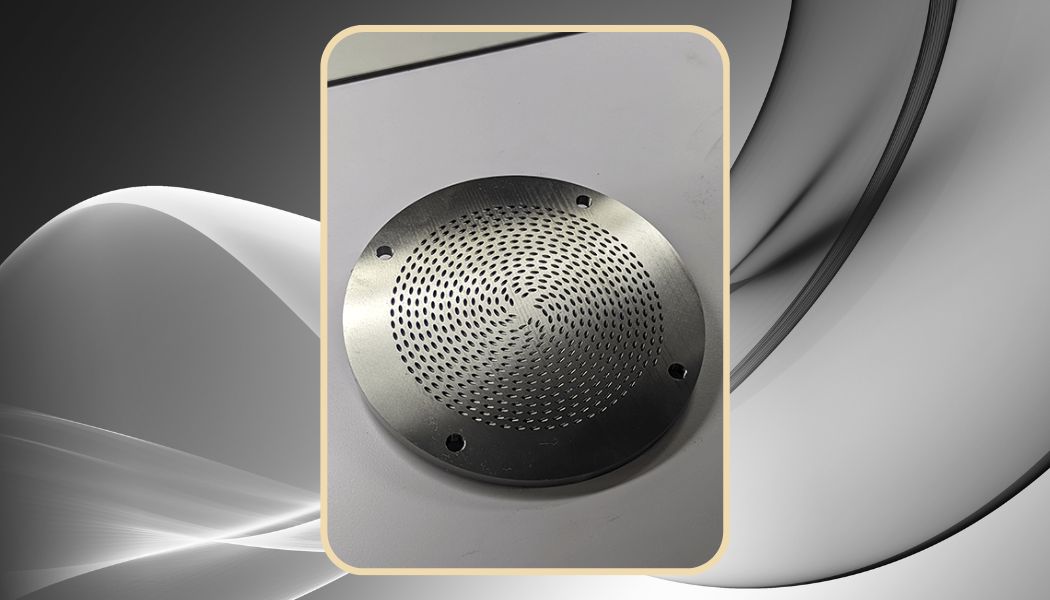
- Детайл: Въздушен дефлектор;
- Материал: SUS316;
- Скорост на шпиндела: 1800 min-1;
- Препоръчителен обработващ център: GT-875-5AX.
Обработката включва пробиване на 2250 отвора в тънки пластини, ъгъл на наклона 65°, като дългосрочната прецизност на позиционирането е в рамките на 0.01 mm.
Пети пример:
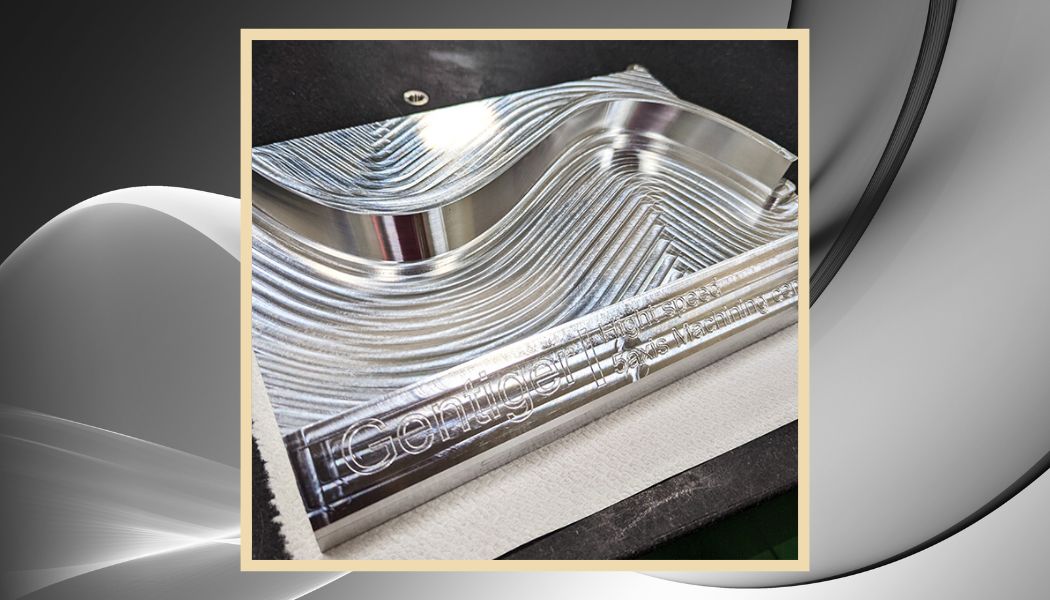
- Детайл: Петосна едновременна обработка с единичен инструмент от тип S;
- Материал: 6061-T6;
- Скорост на шпиндела: 5000 min-1;
- Препоръчителен обработващ център: GT-H2517F.
„Едновременното движение по пет оси на страничната стена се използва за обработка с един инструмент с отлична динамична точност, без трептене и прорязване на повърхността, а точността е в рамките на 0.015 mm“, поясниха българските специалисти.
Шести пример:
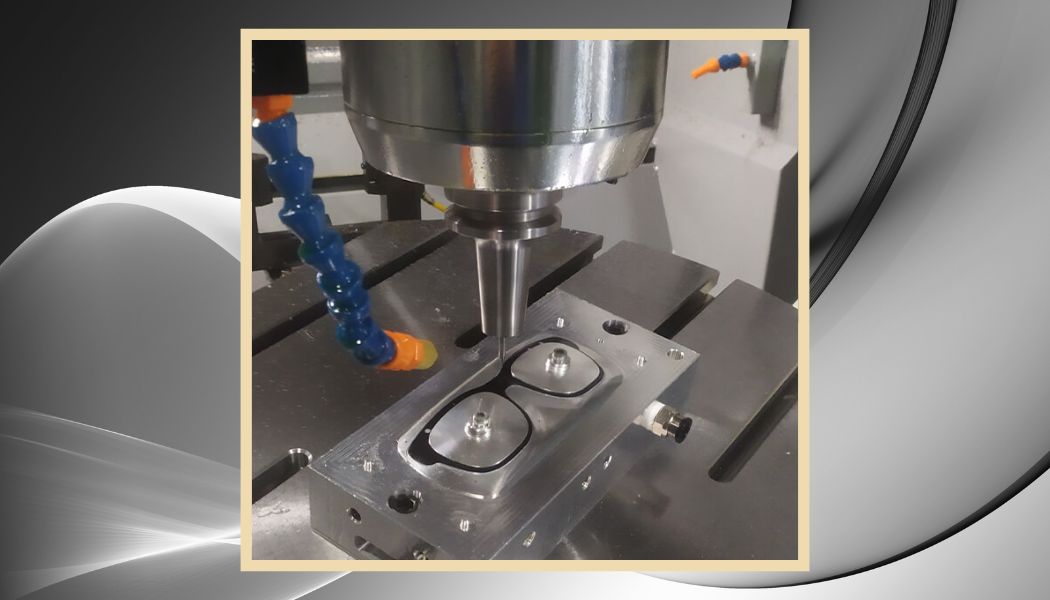
- Детайл: Рамки за очила с AI;
- Материал: Композитен материал;
- Скорост на шпиндела: 14 000 min-1;
- Препоръчителен обработващ център: GT-875-5AX.
„Осигурена е широкоъгълна обработка по подвижната ос, изработка на отрицателния ъгъл (R) на рамката на очилата, гладка повърхност при едновременно движение по петте оси и отлично динамично поведение на машината“, допълниха още от Содибул.
Източник на снимковия материал: Содибул, Gentiger
Повече информация за компанията бихте могли да намерите в микросайта ѝ в Борса.bg!