Гюринг България: Пробиване на кръстосани отвори? Рутинна операция е, но само при избора на правилна стратегия за разпробиване

Операциите по пробиване на дълбоки отвори са често срещани задачи в производството на пресформи, както и в други индустриални приложения. Но от конструктивна гледна точка често при тях се изисква напречното пресичане на два отвора. Такива пресичащи се дълбоки отвори не могат да бъдат избегнати, а обработката им е сложна: в момента, в който свредлото за дълбоки отвори излезе от единия отвор и влезе в напречния, то преминава през куха зона, в която процесът на охлаждане се прекъсва и понякога възниква много неблагоприятна ситуация за самия технологичен процес или насочването на инструмента. Охлаждащата течност вече не е в състояние правилно да отведе получените стружки, което може да повреди свредлото. Правилното насочване на инструмента също е нарушено, а това означава, че стабилността му не може да бъде гарантирана. Само с избора на правилната стратегия и инструменти от технологична гледна точка, тази междинна зона може да бъде надеждно премината“, коментираха за Инженер.bg от Гюринг България.
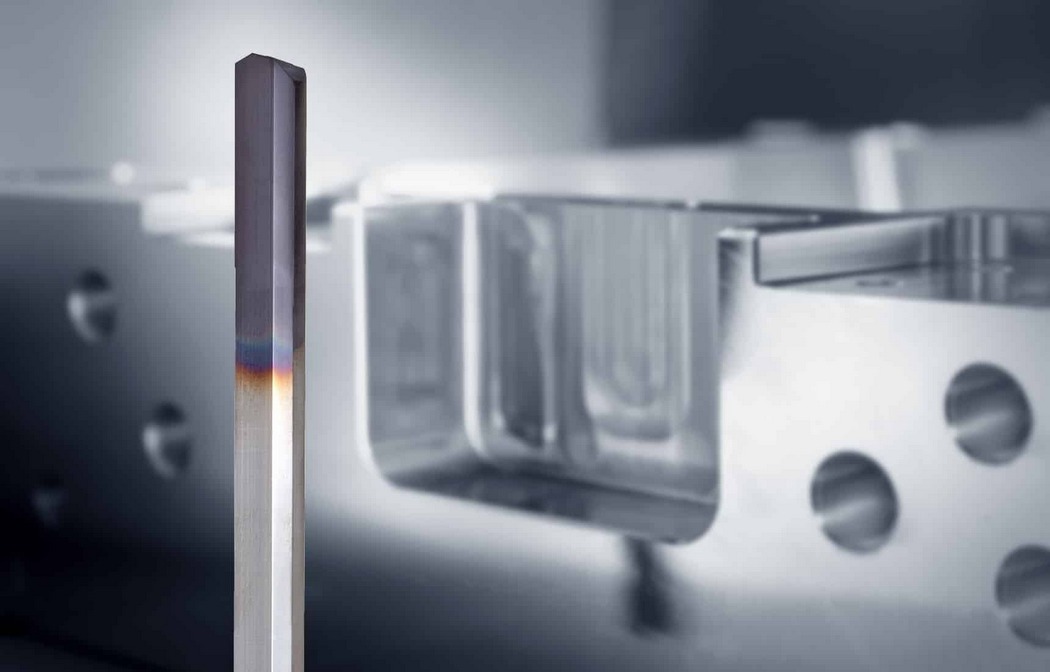
Преминаване през кухите пресичащи се зони
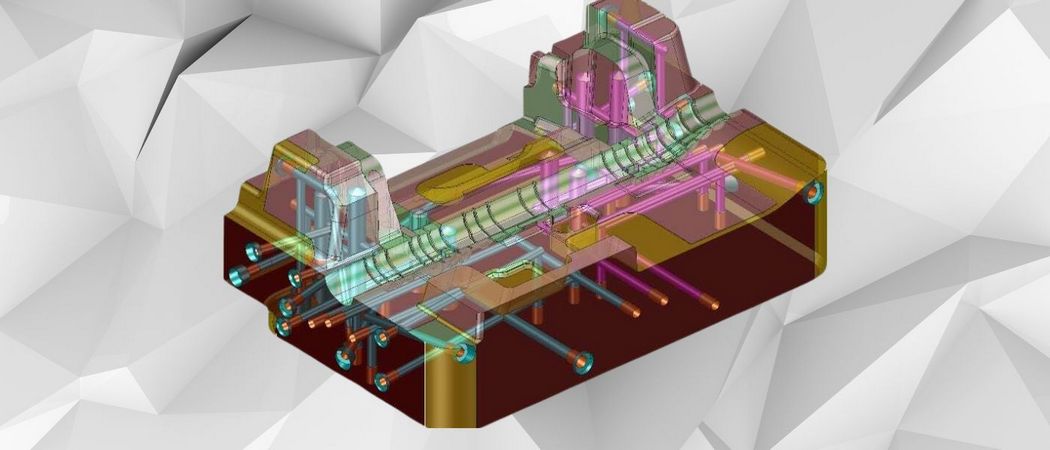
Като пример за правилна стратегия за кръстосано пробиване на отвори може да се посочи следната техническа задача. Необходимо е да се пробият голям брой дълбоки отвори в стоманена пресформа (1.2321). По-късно те служат като отвори за контрол на температурата на пресформата, през които тече охлаждаща течност. Тези отвори се пробиват от хоризонтален обработващ център DMG, а програмирането се извършва със софтуер Tebis. Но кръстосаните отвори и произтичащите от това кухи зони, през които преминава свредлото, правят обработката особено предизвикателна. Възникват две ситуации на пробиване, във всяка от които като ефективна се е доказала определена процедура.
1. Два отвора се срещат под ъгъл от 90°
Не всеки напречен отвор е проблематичен: ако два отвора се срещнат под ъгъл от 90°, обработката обикновено протича гладко. В такива случаи е доказано, че най-ефективен е точно определен подход.
Пробиване на дълбок напречен отвор като глух отвор в стомана
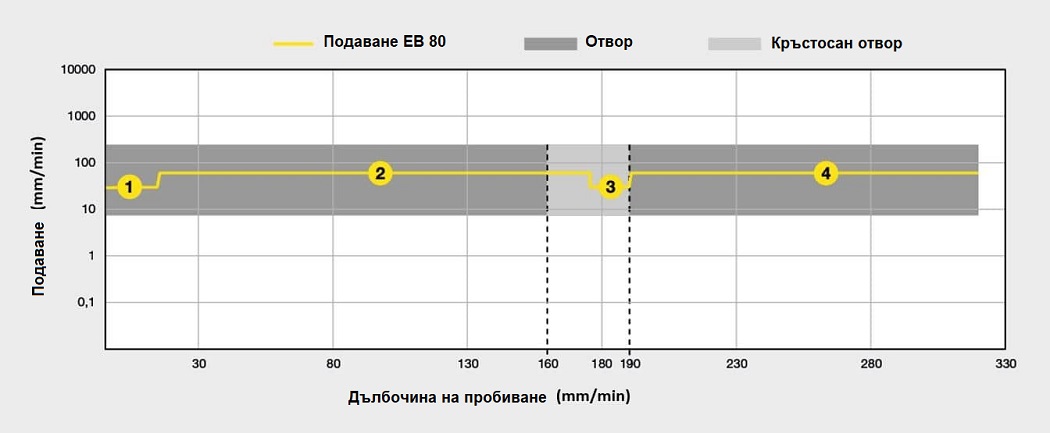
- Навлизането в пилотния отвор се реализира с въртене, обратно на часовниковата стрелка с намалена скорост на подаване от 30 mm/min и обороти от 500 min-1. При първоначалното навлизане инструментът се подава през направляващ отвор с дълбочина от 12 mm;
- След като свредлото е вече в отвора, скоростта на подаване се увеличава до 60 mm/min и с това увеличено подаване то пробива до достигане на напречния отвор;
- Влизането в напречния отвор е със същата висока скорост на подаване и едва когато се влезе отново в отвора, скоростта на подаване се намалява наполовина от 60 на 30 mm/min;
- След навлизането във втората част на отвора скоростта на подаване се увеличава отново до 60 mm/min и пробиването на отвора завършва при тази висока скорост на подаване.
2. Два отвора образуват критична куха зона
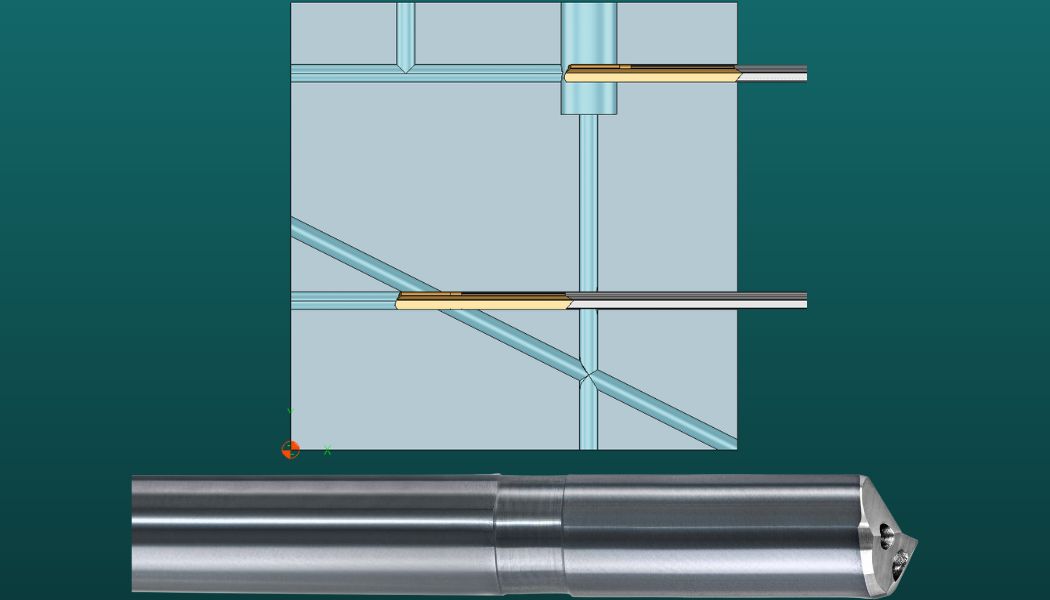
Ситуацията се усложнява, когато двата отвора се пресичат под ъгъл, различен от 90° (б.ред. вижте долния напречен отвор на графиката). Дори когато малък отвор трябва да премине през по-голям отвор, обикновено възникват проблеми (б.ред. вижте горния напречен отвор на графиката).
За такива задачи от компанията Gühring са разработили специална пробивна глава EB 80. Тази монолитна пробивна глава от твърдосплавен материал има обичайната пробиваща част с коничен край, който обаче е удължен приблизително два пъти повече за сметка на правата направляваща част. „Тази направляваща част стабилизира инструмента, когато той попадне в напречния отвор и гарантира, че върхът на свредлото ще пробива надеждно, когато навлезе отново в материала и ще предотврати изместването му на една страна. Друго предимство на направляващата част е по-добрата праволинейност на отвора. Обичайните стойности на отклонение от праволинейност 0.1 mm/100 mm могат да бъдат намалени наполовина благодарение на направляващата част“, допълниха още от Гюринг България.
Пет правила за оптимално напречно пробиване:
- Пробиване на отвори с малки диаметри преди тези с големи диаметри;
- Пробиване на дълбоките отвори преди тези с малка дълбочина;
- Избягване на зони с пролуки (загуба на налягане на охлаждащата течност);
- Ако е възможно, пробиване в кухите зони с къси свредла;
- Затваряне на напречните отвори, за да се избегне загуба на налягане и отклоняване на стружки.
Източник на снимковия материал: Гюринг България, Gühring, Tebis
Повече информация за компанията бихте могли да намерите в микросайта ѝ в Борса.bg!