Гюринг България представя 5 инструмента, разработени за трите етапа по пробиване на дълбоки отвори при направата на пресформи

Пробиването на дълбоки отвори играе важна роля в производството на пресформи, особено на такива, които се използват за леене под налягане. За надеждното им пробиване обаче са необходими висококачествени режещи инструменти. Например, те трябва да имат подходящото вътрешно охлаждане за ефективно отстраняване на стружките от пробиваните отвори с голяма дълбочина. В настоящата статия от Гюринг България представят няколко инструмента от портфолиото на Gühring, които гарантират успешен процес на пробиване на дълбоки отвори, включително и препоръки относно параметрите на механичната обработка.
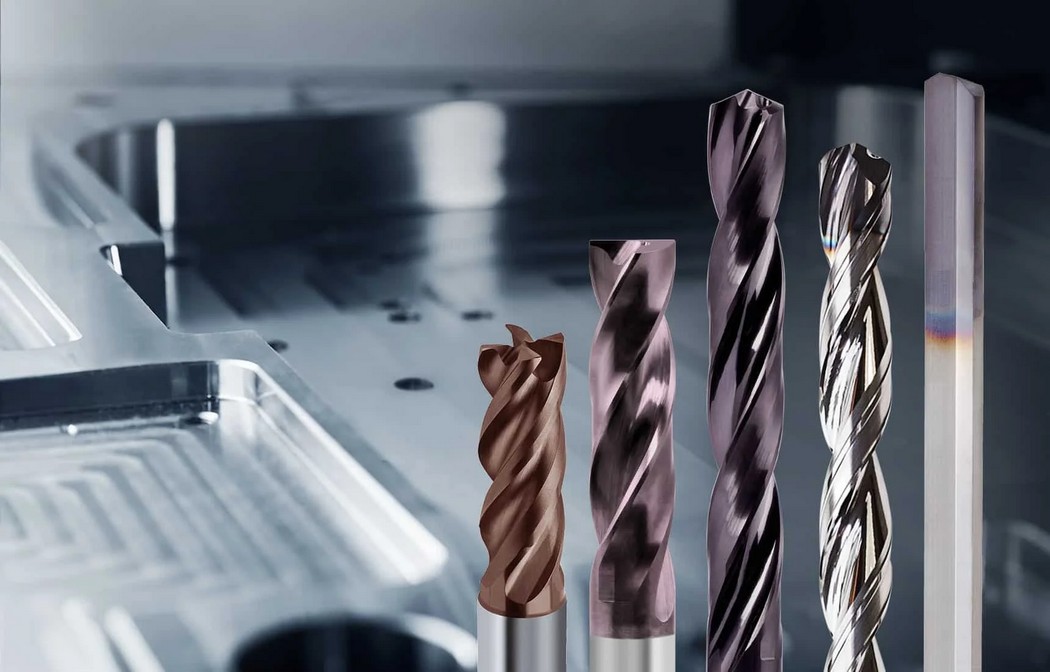
Примерен детайл: стоманена пресформа
„Примерът, който ще коментираме, е стоманена пресформа (1.2312), в която трябва да се пробият отвори за темпериране на процеса по шприцване. През тях тече охлаждаща течност, с чиято помощ се контролира температурата на пресформата. Това е особено важно за съкращаване на времето на цикъла и с цел подобряване на качеството на отлетите детайли. В този пример пробиването на дълбоки отвори се извършва на хоризонтален обработващ център DMG, а програмирането се реализира със софтуер на Tebis“, поясниха от Гюринг България.
Класическият подход за пробиване на дълбоки отвори с хоризонтален обработващ център се състои от три етапа:
- Подрязване на плоска повърхност: Тази стъпка е необходима при извити и наклонени повърхности. За да се постигне, се използва плоско свредло или фреза, което да създаде плоска основа, върху която след това може да се извърши пробиване;
- Пилотен отвор: За да се пробие дълбок отвор на обработващ център, е необходим пилотен отвор. Неговата дълбочина е между 1.5xD и 3xD и се използва за насочване на свредлото. Твърде малката дълбочина за насочване на свредлото влияе върху качеството на отвора и неговата посока;
- Пробиване на дълбок отвор: За да се направи дълбок отвор, могат да се използват няколко инструмента с различна дължина един след друг, за да се постигне постепенно нужната дълбочина. Този подход позволява по-добър контрол на стружките, по-стабилни отвори и оптимизирано време за обработка.
Стъпка 1: Подрязване на плоска повърхност върху извити и наклонени повърхности със свредло RT 100 FB
Свредло: RT 100 FB
Данни за процеса:
- Скорост на рязане: 50 m/min;
- Подаване: 0.125 mm/за 1 оборот;
- Обороти: 1989 min-1.
„За да си спестите работните стъпки на подрязване на плоска повърхност и пробиване на пилотен отвор, използвайте новото свредло с право чело RT 100 FB на Gühring. Благодарение на правия основен режещ ръб, свредлото позволява пробиване и направляване на инструмента върху наклонени или извити повърхности до 45° без никакво отклонение. За производството на примерния детайл е използвано свредло RT 100 FB с диаметър Ø 8mm. При плитки отвори се препоръчва алтернативен избор на инструмент“, информираха от Гюринг България.
Алтернативата: фрезоване + пробиване на пилотен отвор
Ако нямате свредло с право чело, е възможно да използвате комбинация от подрязване и пробиване на пилотен отвор. За фрезоване и подрязване на плоски повърхности се използва твърдосплавна фреза с диаметър 7.7 mm. За целта от Гюринг България препоръчват твърдосплавната челна фреза RF 100 Diver на Gühring.
Свредло: RF 100 Diver
Данни за процеса:
- Скорост на рязане: 180.0 m/min;
- Подаване: 0.0312 mm/Z;
- Обороти: 7441 min-1.
За прецизно направляване на свредлото за дълбоки отвори, в детайла се пробива пилотен отвор. Подходящият инструмент за целта е спиралното твърдосплавно свредло RT 100 XF с диаметър от Ø 8 mm. С негова помощ може да се пробие пилотен отвор с дълбочина до 24 mm (3xD). „Инструментът е отлично решение за пилотни отвори в стомана. Неговите четири направляващи ръба бързо се врязват, подобрявайки съосността и осигурявайки много високо качество на пробития отвор. Това е важно, тъй като качеството на пилотния отвор определя по-нататъшния процес на пробиване на дълбокия отвор“, поясниха от Гюринг България.
Свредло: RT 100XF
Данни за процеса:
- Обороти: 2588 min-1;
- Подаване: 518 mm/min.
Стъпка 2: Пробиване на дълбоки отвори с RT 100 T
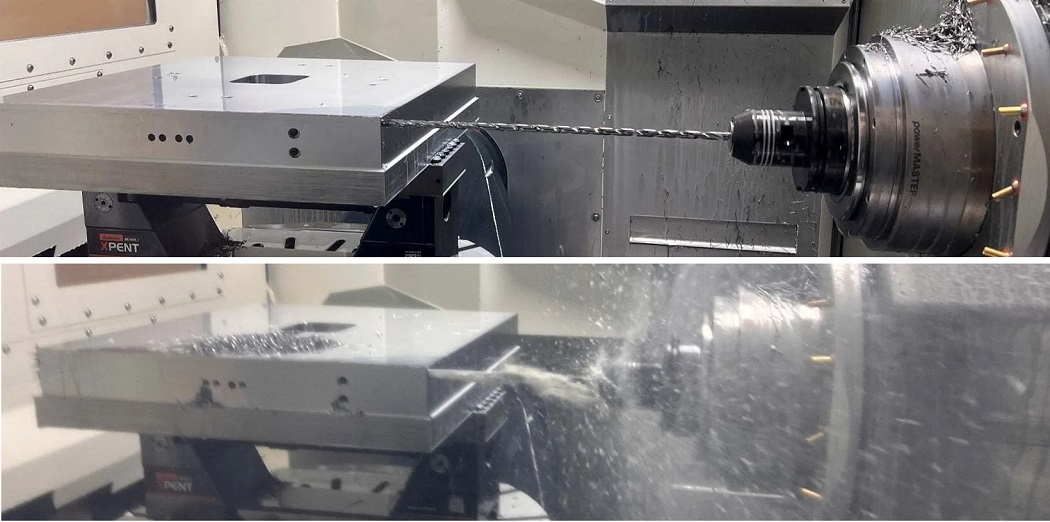
За пробиване на дълбок отвор се използва спирално твърдосплавно свредло RT 100 T с диаметър от Ø 8 mm. В първия етап се пробива отвор с дълбочина 250 mm. Това е мястото, в което инструментът показва силните си страни. Неговата специална геометрия на канала осигурява оптимално отстраняване на стружките от дълбоки отвори. За това способстват охлаждащите канали с максимално напречно сечение, които ефективно подават смазочно-охлаждаща течност към режещия ръб.
Последователно пробиване на дълбок отвор с RT 100 T с вътрешно охлаждане:
- Навлизане в пилотния отвор с намалена скорост;
- Включване на охлаждането и увеличаване на скоростта;
- Непрекъснато пробиване до пълната дълбочина;
- Намаляване на скоростта и изтегляне на свредлото извън отвора със скорост, не по-висока от 5000 mm/min при въртящ се шпиндел.
Данни за процеса:
- S: 2588 min-1;
- F: 323 mm/min.
Стъпка 3: Финишно пробиване с EB 100 M
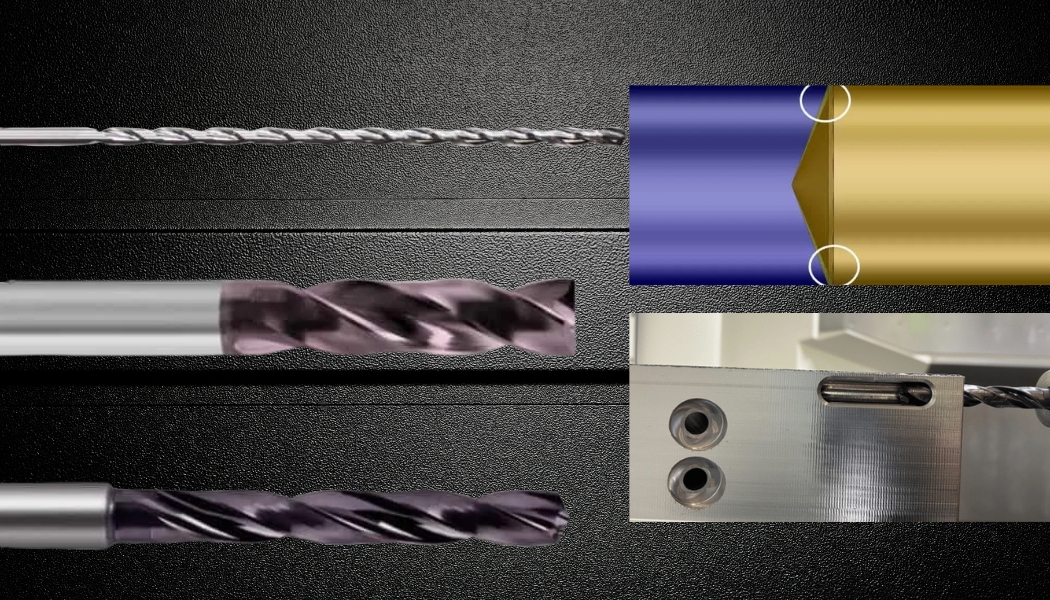
Третата стъпка включва завършване на пробиването до окончателната дълбочина от 430 mm с второ свредло. Важно е да се гарантира, че ъгълът при върха на този инструмент е винаги по-малък от този на предишния инструмент. Ако това не е така, контактът между отвора и инструмента възниква първо отстрани на инструмента. Това води до трептене на свредлото, при което режещите ръбове могат да се затъпят/счупят и експлоатационният живот на инструмента значително да се съкрати. Следователно изборът на инструмент-приемник се определя от инструмента-предшественик.
„За последният етап от пробиването на дълбок отвор се препоръчва свредло с един режещ ръб EB 100 M с диаметър Ø 7.94 mm. То пробива лесно до желаната дълбочина от 430 mm и гарантира особено тесни допуски на пробиване. Монолитният инструмент няма съставни части, което го прави много стабилен. Резултатът е, че в сравнение с конвенционалните свредла за дълбоки отвори, с EB 100 M се постигат от 20 до 30% по-високи скорости на подаване“, допълниха още от Гюринг България.
Свредло: EB 100 M
Данни за процеса:
- Обороти: 3008 min-1;
- Подаване: 39 mm/min.
Обработката се извършва също в четири последователности, както при втория етап:
- Навлизане в отвора;
- Увеличаване скоростта на пробиване;
- Пробиване до пълната дълбочина;
- Изваждане от отвора с намалена скорост.
Източник на снимковия материал: Гюринг България, Gühring
Повече информация за компанията бихте могли да намерите в микросайта ѝ в Борса.bg!